Такой длительный простой связан с тем, что, в среднем, срок ремонта шнека занимает от 2х до 4х недель, а время изготовления нового шнека на заводе у производителя составляет от 3 до 10 недель. Срок зависит от размеров и сложности шнека, наличия чертежа и требованиям к металлу или покрытию.
Работать на оборудовании со сломанным шнеком не рекомендуется. Это чревато снижением эксплуатационных характеристик станка и качества продукции.
Разберём распространенные виды поломок:
- Износ шнека — это постепенное стирание поверхности шнека в результате трения о материал. Износ может быть равномерным или неравномерным, в зависимости от условий эксплуатации.
- Трещины. Возникают в результате перегрузок, вибрации или неправильной эксплуатации. Могут распространяться по всей длине шнека и приводить к разрушению.
- Поломка витков. Происходит из-за перегрузки, удара шнека или дефектов материала. В этом случае шнек становится непригодным для дальнейшей эксплуатации.
Причины поломок
К самым распространённым причинам поломки шнека относятся:
– запуск редуктора вращения шнека при непрогретом цилиндре. Прогрев цилиндра шнека важен для правильного температурного режима при обработке полимерного сырья. Низкие температуры в цилиндрических зонах ухудшают стабильность расплава, а чрезмерно высокие температуры приводят к разложению полимеров или проблемам при охлаждении;
– заклинивание из-за попадания посторонних предметов;
– усталостные разрушения от несоосности шнека и цилиндра, а также в месте изменения диаметров в хвостовой части;
– разрушения металла.
В зависимости от вида повреждения и степени износа применяются различные методы ремонта шнеков:
- Наплавка (бронирование): это нанесение на поврежденную поверхность шнека слоя металла с помощью электродуговой, газовой или плазменной сварки. Наплавка позволяет восстановить геометрию шнека и увеличить износостойкость.
- Шлифовка. Применяется для удаления изношенного слоя металла и выравнивания поверхности шнека.
- Сварка. Используется для соединения сломанных витков шнека или для заделки трещин.
- Замена витков: может потребоваться в случае серьезных повреждений витков шнека. Замена витков проводится с помощью специального оборудования и требует высокой квалификации специалистов.
Ремонт или замена?
Как понять, что же выгоднее: ремонт или замена шнека? На самом деле всё индивидуально. Необходимо в каждом конкретном случае рассчитать сроки и стоимость. Зачастую ремонт шнека более экономичен, особенно для европейского оборудования, но в условиях активного развития рынка поставщики предлагают все более выгодные цены и сроки изготовления новых шнеков.
Нецелесообразно восстанавливать поврежденный шнек более двух раз. Каждый ремонт связан с изменением геометрии детали, что в дальнейшем может сказаться на технологическом процессе и производительности.
С точки зрения технических характеристик, самое лучшее решение – замена поврежденного шнека на новый.
При самостоятельной замене шнека производители часто сталкиваются со сложностями. Наиболее распространённые из них - заклинивание шнека в цилиндре и сложности с извлечением шнека из-за налипшего материала.
Как решить эти проблемы?
- Заклинивание шнека в цилиндре. Часто происходит потому, что в рабочий объём попал твёрдый предмет. Для извлечения шнека может потребоваться механически вырезать в цилиндре отверстие. При этом огневые методы разрезки вызовут остаточную деформацию материала.
- Сложности с извлечением шнека из-за налипшего материала. Перед извлечением шнек нужно разогреть, чтобы оставшийся внутри материал стал мягким и позволил извлечь деталь.
Как предотвратить поломку шнека
Конечно, с поломкой шнека, его ремонтом или заменой справиться можно, но лучше предотвратить проблему, пока есть такая возможность.
Давайте разберёмся, как понять, что в работе шнека что-то не так.
Вот наиболее распространённые индикаторы износа шнека:
- повышение температуры расплава;
- пульсация материала;
- повышенная деструкция полимера (нагары).
Очень важно следить за расплавом. Так как удельный выход расплава – удобный инструмент контроля состояния шнека.
Помимо контроля показателей, важно также проводить своевременное техническое обслуживание. Это главный помощник в предотвращении проблем в работе оборудования.
Кроме ТО, продлить срок службы также помогут следующие рекомендации:
– правильно подбирайте материал шнека под конкретную задачу. Например, шнеки из высокопрочных легированных металлов, бронированной азотированной стали, стойкой к коррозии, подходят для пластикации ненаполненных, термореактивных, окрашенных и чувствительных к механодеструкции полимеров. Или, например, при производстве проводов могут использоваться различные типы поливинилхлорида — от мягкого до полужесткого, и материалы, из которых изготавливаются цилиндры и шнеки, часто содержат карбид вольфрама для обеспечения большего срока службы;
– регулярно очищайте шнек от грязи;
– следите за подшипниками – часто проблемы начинаются именно с них;
– не перегружайте шнек – нужно визуально проверять наличие трещин, сколов и деформаций, а также периодически измерять толщину витка, шаг и угол наклона;
– наносите на шнек специальные сервисные материалы, которые должны обеспечивать стабильный теплообмен, защиту от нагара, облегчать перемещение полимерного расплава.
Это должно быть на любом производстве
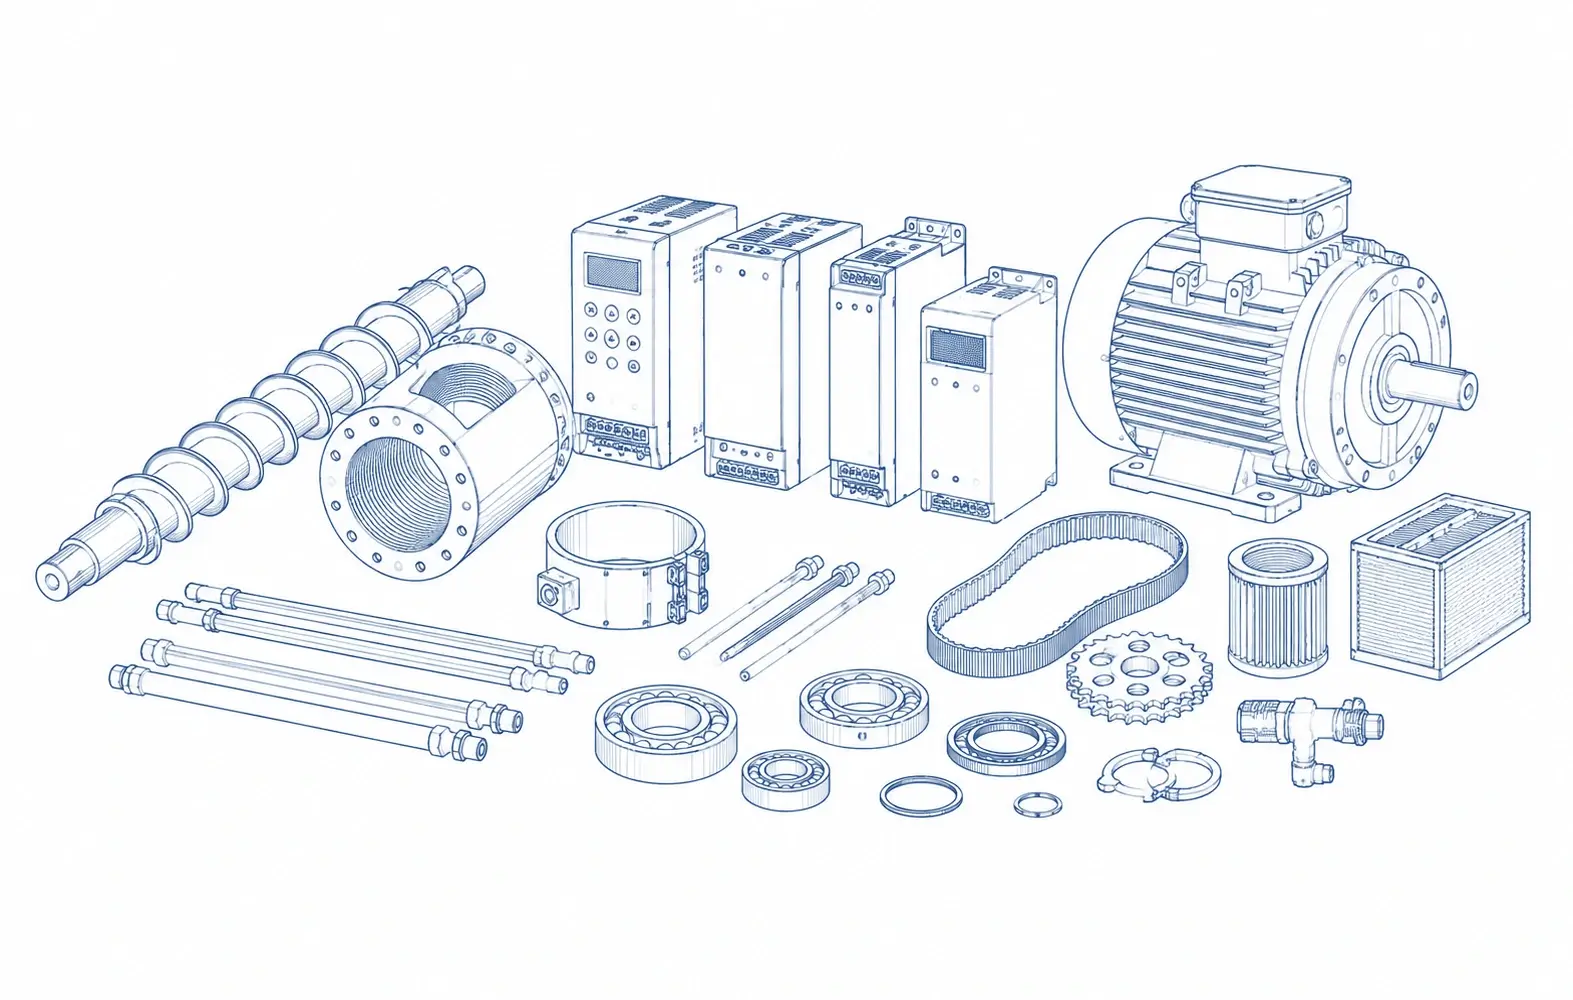
Вот некоторые запчасти и комплектующие, которые важно иметь в наличии на производстве, чтобы оно не простаивало:
- электродвигатель в сборе, редукторы, шестерни для редуктора, подшипники роликовые упорные;
- нагреватели хомутовые различных размеров, розетки и вилки для тенов;
- электромагнитные контакторы, сенсорные датчики для контроля раздува, механические датчики;
- различные ножи для экструдера: горячий нож, вскрывной боковой нож, в том числе с раздувом плёнки, нож продольный вскрывной.
у «Интерпласт» в Вологде есть свой склад запчастей и комплектующих. В наличии более 10000 запчастей.
Среди них в ассортименте представлены: запчасти для термопластавтоматов (комплектующие гидравлических систем, кольцевые хомутовые нагреватели, электрика и электроника), запчасти для пресс-форм (толкатели, направляющие, колонки, втулки, винты), запчасти для экструзионного оборудования (насосы, термопары, редукторы, шнеки и шнековые пары), запчасти для вспомогательного оборудования и расходные материалы.