
Адаптировали ТПА для высокотемпературного литья полисульфона
Для производства кабельно-трубных узлов предприятию требовались изоляторы из полисульфона. Они размещаются внутри труб вместе с электрическими проводами, после чего сборка подвергается ротационной ковке и формирует единый узел. Такие изделия используются в составе герметичных кабельных проходок для объектов атомной энергетики.
Предприятию предстояло перенести производство изоляторов из-за рубежа в Россию. Используемое ранее оборудование перевезти не удалось, поэтому участок литья требовалось организовать заново. При этом на новой площадке не было операторов с опытом литья пластмасс.
Задача клиента
Клиент хорошо знал конструкцию изоляторов и требования к готовым изделиям. Сложность заключалась в организации самого производства.
Изоляторы требовалось лить из полисульфона — материала, для которого нужны высокие температуры переработки и тщательная подготовка сырья. При этом предприятие выпускает несколько типоразмеров изделий, поэтому одной пресс-формой закрыть всю номенклатуру было невозможно.
Требовалось:
- подобрать ТПА для переработки полисульфона;
- изготовить пресс-формы под разные изоляторы;
- подобрать оборудование для подготовки сырья и поддержания температурных режимов;
- обучить сотрудников литью под давлением;
- провести монтаж и пусконаладку.
Подбор вспомогательного оборудования
Согласно техническому заданию, температура расплава полисульфона при литье составляет 350–390 °C, температура пресс-формы — 130–180 °C. Перед переработкой материал необходимо сушить при 140 °C, допустимое содержание влаги — не более 0,02 %.
Нарушение этих режимов может привести к дефектам изделия. Поэтому в комплекс вошло оборудование для подготовки сырья и поддержания необходимых температур: бункер-сушилка, сушильный шкаф, термостат и воздушный чиллер.
Нестандартное исполнение ТПА для полисульфона
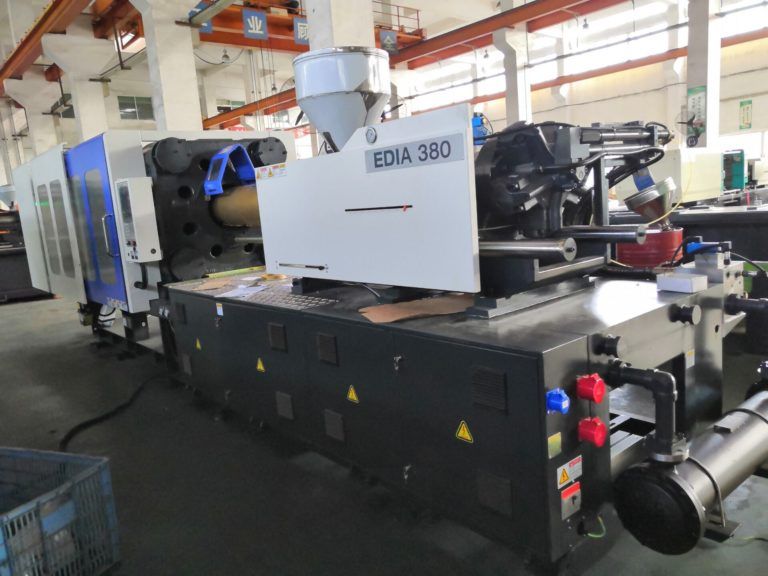
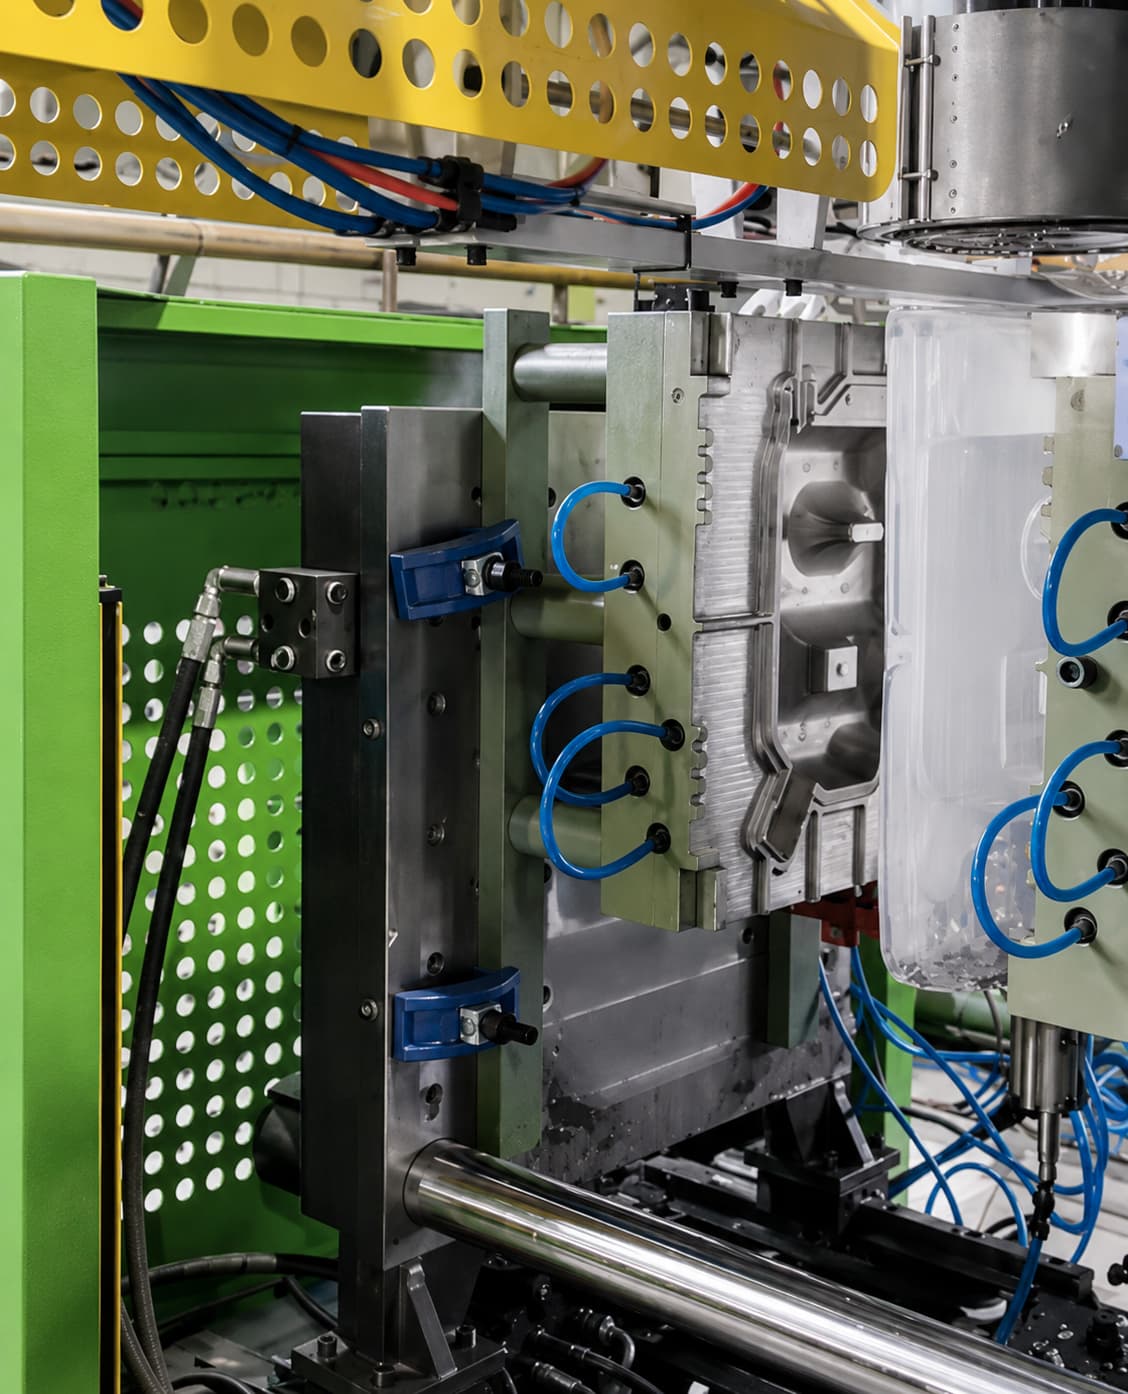
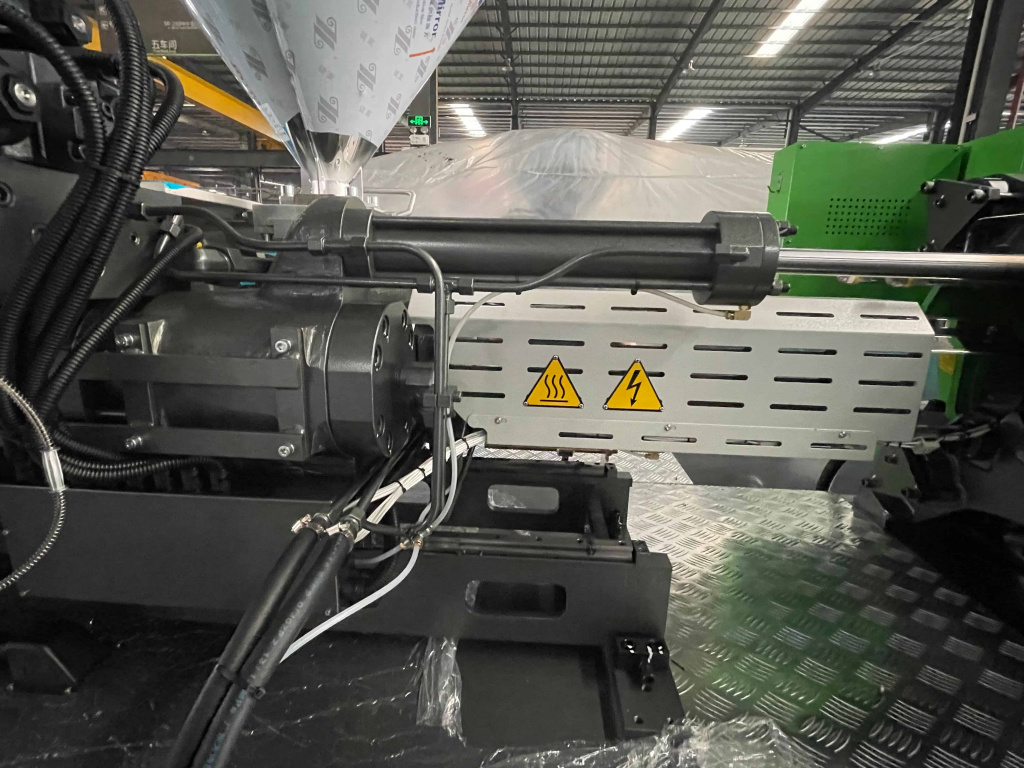
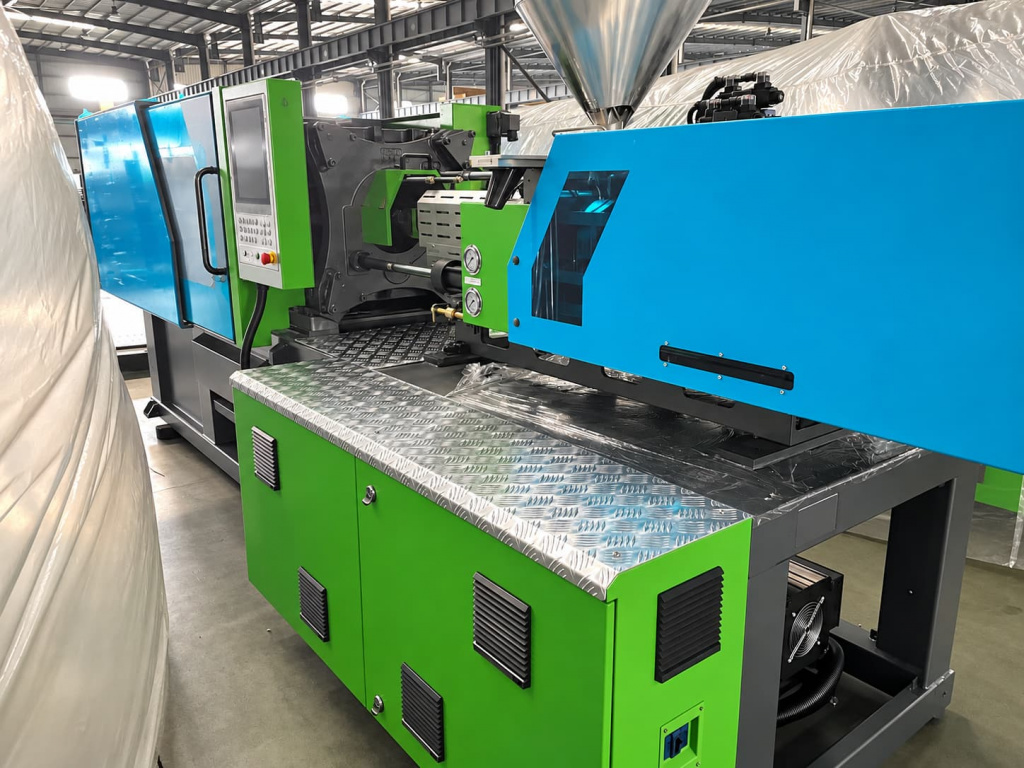
Для проекта выбрали горизонтальный термопластавтомат PowerJet KII160-S7 с усилием смыкания 1600 кН. Серийную конфигурацию машины доработали под высокотемпературную переработку полисульфона. Узел впрыска был полностью переделан под материал.
ТПА оснастили специальным шнеком, системой обогрева цилиндра пластикации с максимальной температурой 400 °C, 8-канальным терморегулятором и управлением пневмообдувом.
Перед отправкой оборудование прошло приёмку нашими сотрудниками в Китае. После поставки мы выполнили монтаж и пусконаладочные работы на площадке клиента и вывели оборудование на рабочий режим.
Пресс-формы для разных изоляторов
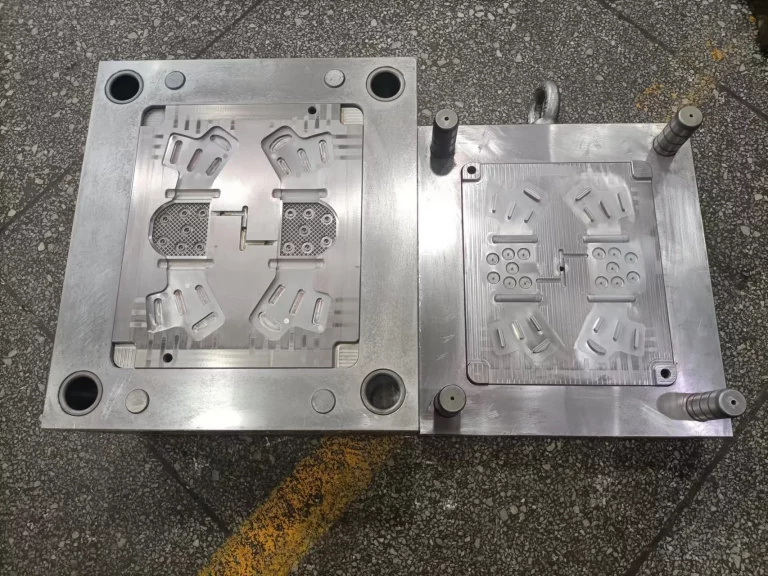
Одновременно с ТПА изготовили 11 пресс-форм. Изоляторы существенно отличаются по геометрии: размеры изделий варьируются от 5 мм до 3–5 см, различаются и диаметры отверстий для электрических проводов. Объединить всю номенклатуру в одной семейной пресс-форме было невозможно, поэтому под разные изделия потребовался комплект оснастки.
Сотрудников обучили литью под давлением с нуля
Для сотрудников новой площадки литьё пластмасс было новым производственным направлением. При этом начинать работу предстояло сразу с технологически требовательного материала.
Два сотрудника предприятия прошли трёхдневное обучение на площадке Интерпласт. Они изучили технологию литья под давлением, работу с ТПА и основные этапы производственного процесса.
Что получил заказчик
Организовали производство изоляторов из полисульфона для кабельно-трубных узлов. Оборудование вывели на рабочий режим. Сотрудники освоили новую для предприятия технологию литья под давлением. В результате клиент самостоятельно выпускает изоляторы и предоставляет на них гарантию 60 лет.
Для производства кабельно-трубных узлов мы также подобрали ротационно-ковочную машину и вакуумный сборник для сварочного оборудования. Адаптировали под требования к обработке труб автоматический трубный полировальный станок с пылесборником.
Получите расчёт под свой проект